ABSTRACT
Metal sacrificial-layer-assisted transfer is a promising strategy for transferring thermally annealed thin films onto flexible polymer substrates without exposing the receiver substrate to thermal damage. However, stable release of the annealed thin-film stack remains challenging because high-temperature annealing can alter the etching behavior of the sacrificial metal layer and the protective oxide layer. In this study, we propose a thin-film transfer process using a Ni metal sacrificial layer and etch access holes, in which an SU-8/Ti/SiO2 transferable stack was fabricated on a rigid sapphire donor substrate, annealed at 400–700°C, selectively released by Ni etching, and transferred onto a flexible PET receiver substrate. As the annealing temperature increased from 400 to 700°C, the SiO2 etch rate decreased from 6.8–6.96 to 2.61–3.83 nm/s, while the Ni release time increased from 72–77 to 82–95 min; nevertheless, the transferable stack was successfully transferred under all process conditions with image-based transfer yields of 58.81–82.76%, with the highest yield obtained for the 200 nm Ni sacrificial layer annealed at 550°C. These results demonstrate the process feasibility of the proposed metal sacrificial-layer and etch-access-hole-based transfer approach for transferring thermally annealed thin-film structures from rigid donor substrates to flexible receiver substrates.
-
KEYWORDS: Ni sacrificial layer, Transfer process, Etch access holes, Flexible electronics, Thermally annealed thin films
1 서 론
최근 웨어러블 전자기기, 플렉시블 디스플레이, 생체 신호 모니터링 센서와 같이 기계적 유연성이 요구되는 응용 분야가 확대됨에 따라, 유연 전자소자(flexible electronics)에 대한 관심이 증가하고 있다 [
1,
2]. 이러한 유연 전자소자는 굽힘, 인장 등 다양한 기계적 변형 환경에서도 안정적으로 동작할 수 있어 차세대 웨어러블 및 휴대형 전자기기의 핵심 기술로 주목받고 있다 [
1,
2]. 이를 위해 polyethylene terephthalate(PET), polyimide (PI)와 같은 고분자 기반 유연 기판이 널리 활용되고 있으며, 이들은 경량성, 유연성뿐만 아니라 넓은 면적에 걸쳐 소자를 형성할 수 있는 공정상의 장점을 가진다 [
3,
4]. 그러나 고분자 기판은 무기 기판에 비해 열적 안정성이 낮아 공정 중 열 변형, 수축, 치수 불안정성이 발생하기 쉬우며, 일반적으로 저온 공정으로 제한되기 때문에 고온 열처리 공정 적용에 한계를 가진다 [
3,
4].
한편, 유연 전자소자는 고분자 기반 유연 기판 위에 박막 트랜지스터(thin-film transistor, TFT)와 같은 전자소자를 형성하여 구현할 수 있다 [
5,
6]. 특히 인듐갈륨아연산화물(indium gallium zinc oxide, IGZO)을 포함한 금속 산화물 반도체 TFT는 높은 광투과도, 비교적 높은 이동도, 대면적 공정 적합성으로 인해 유연 전자소자 및 디스플레이 구동 소자로 활발히 연구되고 있다 [
5–
7]. 그러나 금속 산화물 TFT는 채널층의 결함 제어, 잔류 불순물 제거, 박막 치밀화 및 전기적 특성 개선을 위해 열처리 공정이 요구되는 경우가 많으며, 이러한 열처리 조건은 PET와 같은 고분자 유연 기판의 열적 안정 범위를 초과할 수 있다 [
6,
7]. 따라서 열처리 공정이 요구되는 전자소자와 저온 공정이 요구되는 고분자 기반 유연 기판은 동일 공정 내에서 동시에 만족되기 어려운 구조적 한계를 가진다.
이러한 한계를 극복하기 위한 방법으로, 소자층을 강성 공여 기판에서 먼저 제작한 뒤 유연 수용 기판으로 옮기는 transfer printing 또는 rigid-to-flexible transfer 공정이 연구되고 있다 [
8,
9]. 이 접근법은 고온 열처리, 진공 증착, 플라즈마 공정 등 유연 기판에 직접 적용하기 어려운 공정을 강성 기판 위에서 수행한 후, 완성된 박막 또는 소자층을 유연 기판으로 전사할 수 있다는 장점을 가진다 [
8,
9]. 특히 희생층 기반 전사 공정은 공여 기판과 전사 대상체 사이에 선택적으로 제거 가능한 층을 삽입하고, 이를 식각하여 전사 대상체를 분리하는 방식으로, 박막 및 미세 패턴의 전사에 유용한 전략으로 보고되어 왔다 [
10,
11].
본 연구에서는 이러한 구조적 한계를 극복하기 위해 열처리 공정이 가능한 강성 공여 기판 위에서 소자 모사층을 제작하고 열처리한 후, 금속 희생층을 식각하여 유연 수용 기판으로 전사하는 공정을 제안한다. 본 연구에서는 금속 희생층으로 니켈(Ni)을 선정하였다. 실제 유연 전자소자 공정에서 이산화규소(SiO2)와 같은 산화물계 박막은 보호층으로 널리 사용되며, 본 연구에서도 Ti 소자 모사층 보호를 위해 SiO2 보호층을 적용하였다. 따라서 희생층 재료와 식각액은 SiO2 보호층을 포함하는 전사 대상체에 대한 손상을 최소화하면서 희생층을 선택적으로 제거할 수 있어야 한다. 산화물계 희생층을 사용할 경우 불소계 식각액에 의해 SiO2 소자 보호층이 함께 식각될 수 있으므로, 본 연구에서는 금속계 희생층을 우선적으로 고려하였다. 알루미늄(Al)은 융점이 약 660°C로 고온 열처리가 요구되는 전사 공정의 희생층으로 적용 가능한 공정 온도 범위가 제한적이다. 몰리브덴(Mo)은 높은 융점으로 인해 열적 안정성을 우수하지만, 전자빔 증착 시 높은 증착 전력이 요구되어 박막 형성 측면에서 공정 부담이 크다. 반면 Ni은 융점이 약 1,455°C로 고온 열처리 조건에서 충분한 열적 안정성을 가지며, 전자빔 증착을 통해 비교적 안정적으로 박막 형성이 가능하다. 또한 염화철(III) (FeCl3) 수용액 내 Fe3+ 이온에 의해 Ni2+로 산화되어 용액 중으로 제거되어 습식 식각이 가능하며, SiO2 소자 보호층과 SU-8 유연 지지층에 대한 손상을 최소화하면서 선택적으로 제거할 수 있다. 이에 본 연구에서는 소자 보호층, 유연 지지층 재료와의 식각 선택성, 고온 열처리 안정성, 박막 형성 용이성 및 습식 식각 가능성을 종합적으로 고려하여 Ni을 희생층으로 사용하였다. 또한 열처리 이후에도 희생층 제거가 원활하게 진행될 수 있도록 식각용 개구부를 도입하였다. 본 연구에서는 Ni 희생층과 식각용 개구부를 활용한 전사 공정을 통해 Ti 소자 모사층을 포함하는 전사 대상체를 유연 수용 기판으로 전사하였으며, Ni 희생층 두께와 열처리 온도에 따른 SiO2 소자 보호층 식각 속도, Ni 희생층 식각 시간 및 전사 수율을 비교하였다.
2 실험방법
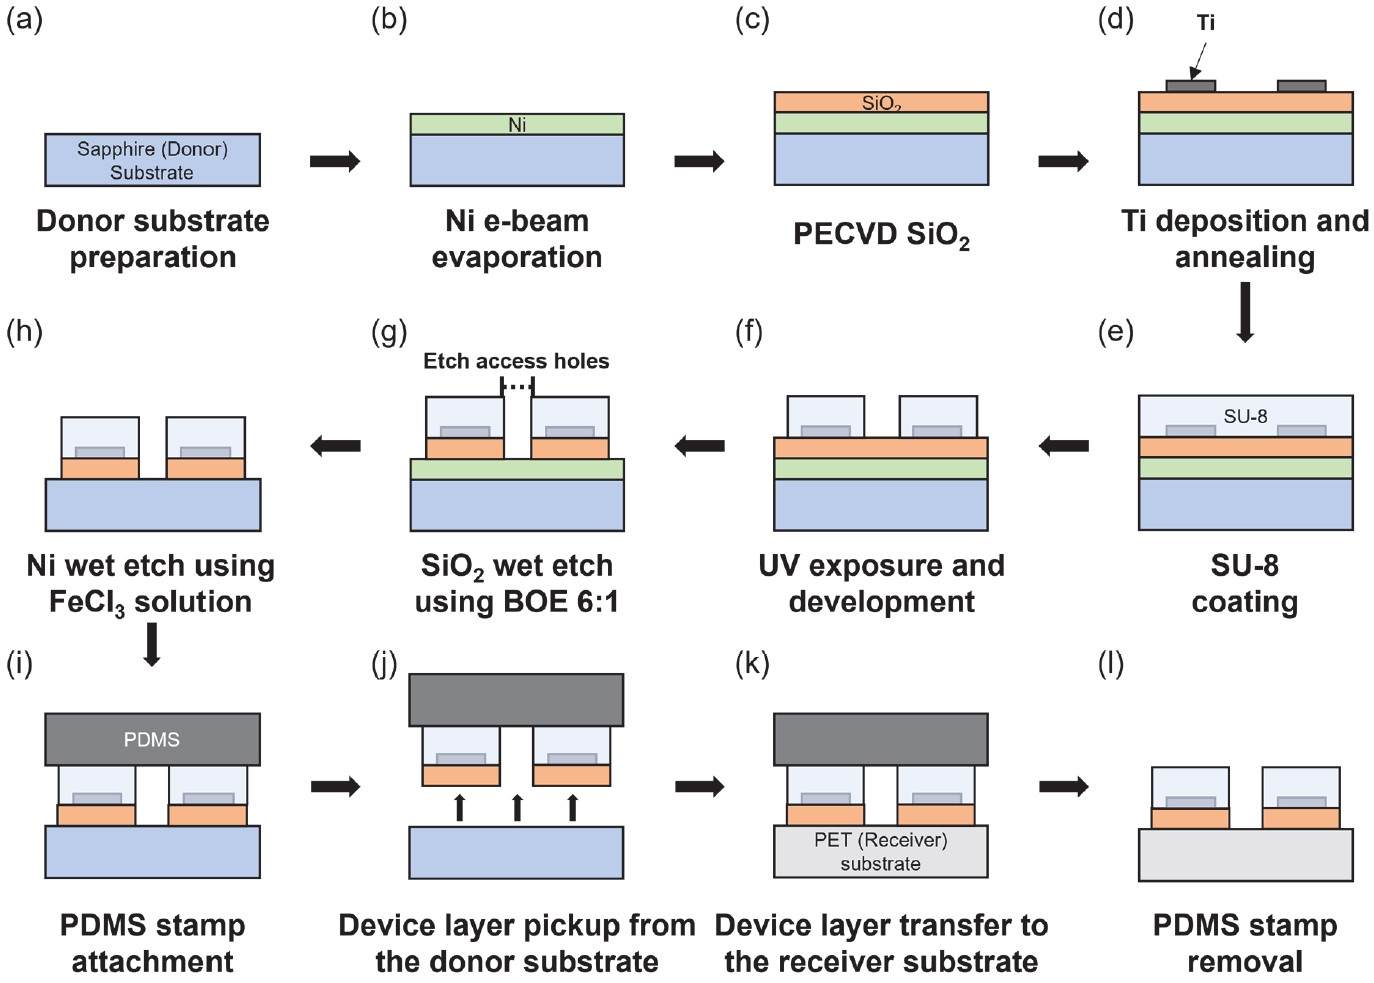
소자층을 강성 공여 기판에서 유연 수용 기판으로 전사하기 위한 공정 순서도는
그림 1에 제시하였으며,
표 1은 구체적인 공정조건을 나타낸다. 먼저, 강성 공여 기판인 2인치 사파이어 웨이퍼를 아세톤, 이소프로필알코올(IPA), 탈이온수(deionized water; D.I. water) 순으로 초음파 세척하였다. 이후, 200/300/400 nm의 Ni 희생층을 전자빔 증착기로 증착하고, 400 nm 두께의 SiO
2 소자 보호층을 플라즈마 강화 화학기상 증착(plasma-enhanced chemical vapor deposition; PECVD)로 형성하였다. 전자소자 구조에 따른 변수를 배제하고 전사 공정 자체의 안정성과 수율을 평가하기 위해, Ti 단일 박막을 전자소자를 모사하기 위한 소자 모사층으로 사용하였으며, 감광막 패턴 형성, Ti 전자빔 증착, 감광막 제거 순으로
그림 2(a)와 같이 Ti 소자 모사층을 형성하였다. 이후
표 1과 같이 열처리 온도(400/550/700°C)를 달리하여 공기 분위기에서 3분간 열처리하였다. 이후 SU-8 25 감광액을 사용하여 유연 지지층을 형성하였으며, 직경 300 μm의 원형 식각용 개구부 패턴을 형성하였다. 식각용 개구부는 식각액이 웨이퍼 내부의 Ni 희생층까지 접근할 수 있는 경로를 제공하기 위해 도입하였다. Fick 확산 관점에서 개구부 크기 또는 밀도가 증가하면 식각 전면까지의 측면 확산 거리가 감소하여 Ni 희생층 제거 시간은 단축되는 방향으로 작용할 수 있다 [
12,
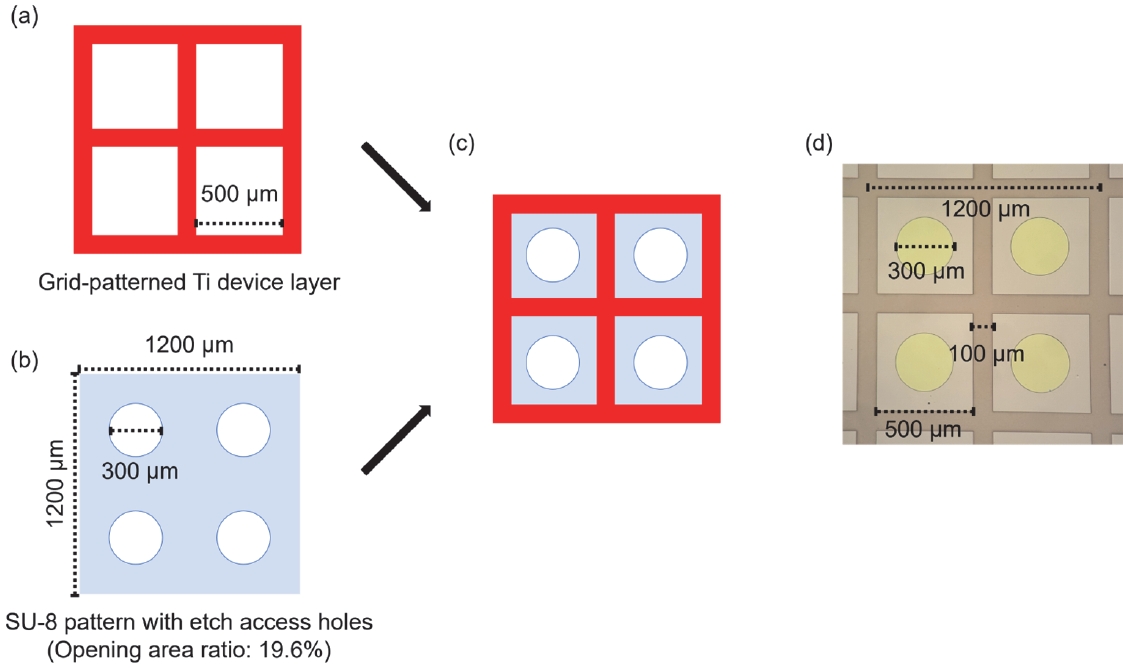
13]. 반면, 잔류 지지 면적이 감소하여 박리 및 전사 과정에서 균열이나 국부 박리가 발생할 가능성이 증가할 수 있다. 이에 식각액 접근성과 구조적 안정성을 함께 고려하여,
그림 2(b)와 같이 1,200 × 1,200 μm
2의 반복 단위 영역에 직경 300 μm의 원형 개구부 4개를 배치하였으며, 개구율은 19.6%로 설정하였다. 이후 완충 산화막 식각액(buffered oxide etchant, BOE)로 SiO
2 소자 보호층을 식각하였으며, 이때 SU-8 유연 지지층의 원형 패턴에 의해
그림 2(c)와 같이 Ni 희생층 식각용 개구부가 형성된다.
그림 2(d)는 강성 공여 기판 상에 Ni 희생층과 전사대상체가 형성된 시편의 광학 현미경 이미지를 나타낸다. 이후 12 wt%의 염화철(III) (FeCl
3) 수용액을 사용하여 Ni 희생층을 식각하였다. 폴리디메틸실록산(polydimethylsiloxane, PDMS) 주제와 경화제를 10:1의 질량비로 혼합 및 교반 후 경화하여 직경 2인치 크기의 PDMS 스탬프를 제작하였으며, 이를 Ni 희생층 식각을 마친 시편의 상단 표면에 부착한 후, SU-8 유연 지지층, Ti 소자 모사층, SiO
2 소자 보호층으로 구성된 전사 대상체를 사파이어 웨이퍼로부터 분리하였다. 이후 PDMS 스탬프에 부착된 전사 대상체를 유연 수용 기판인 점착제층이 형성된 폴리에틸렌 테레프탈레이트(polyethylene terephthalate, PET) 필름에 전사한 후, PDMS 스탬프를 전사 대상체로부터 분리하였다.
3 결과 및 고찰
3.1 열처리 온도 및 Ni 희생층 두께에 따른 식각 특성
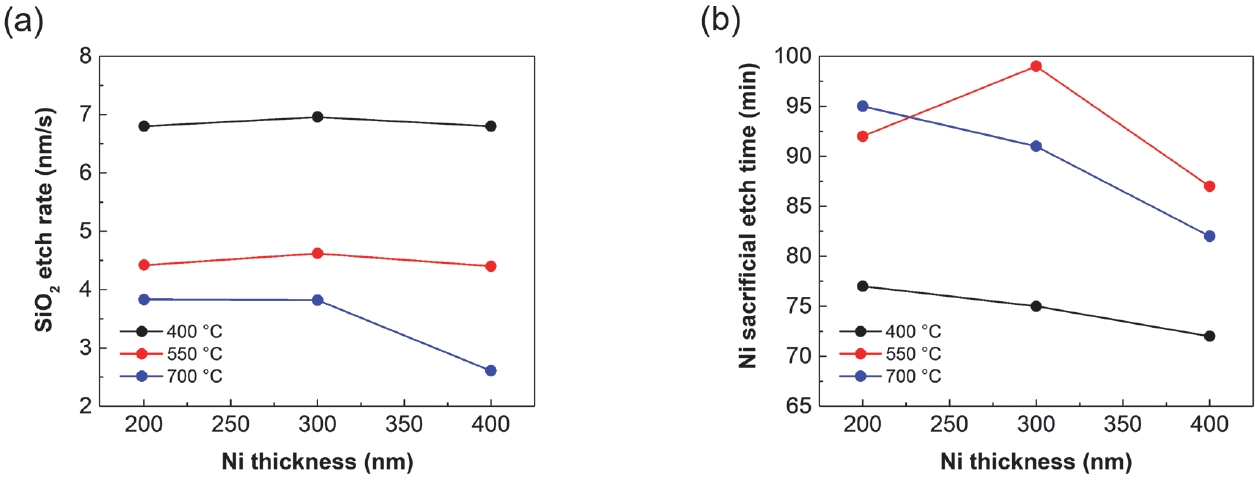
그림 3은 Ni 희생층 두께와 열처리 온도에 따른 SiO
2 소자 보호층의 식각 속도 및 Ni 희생층의 식각 시간을 나타낸다.
그림 3(a)에서 확인할 수 있듯이, SiO
2 식각 속도는 열처리 온도가 증가함에 따라 전반적으로 감소하였다. 400°C에서 열처리한 시편의 SiO
2 식각 속도는 Ni 두께와 무관하게 약 6.8–6.96 nm/s로 가장 높게 나타났다. 반면, 550°C 열처리 조건에서는 4.40–4.62 nm/s로 감소하였으며, 700°C 열처리 조건에서는 2.61–3.83 nm/s까지 감소하였다. 특히 Ni 두께가 400 nm이고 열처리 온도가 700°C인 조건에서는 SiO
2 식각 속도가 2.61 nm/s로 가장 낮게 나타났다.
이러한 SiO
2 식각 속도 감소는 고온 열처리에 따른 SiO
2 박막의 치밀화와 관련된 것으로 판단된다. 일반적으로 HF계 식각액에서 SiO
2 식각은 Si-O 네트워크의 화학적 용해 반응에 의해 진행된다 [
14]. 따라서 열처리로 인해 PECVD SiO
2 박막 내 잔류 수분, 수소계 결합 및 미세공극이 감소하고 Si-O-Si 네트워크가 치밀해질 경우, HF계 식각액에 대한 화학적 안정성이 증가하여 BOE 식각 속도가 감소할 수 있다. 본 실험에서도 열처리 온도가 400°C에서 700°C로 증가함에 따라 SiO
2 식각 속도가 6.8–6.96 nm/s에서 2.61–3.83 nm/s로 감소하였으며, 이는 열처리 온도가 SiO
2 보호층의 습식 식각 특성에 직접적인 영향을 미치는 주요 공정 변수임을 보여준다.
그림 3(b)는 FeCl
3 수용액을 이용한 Ni 희생층 식각 시간을 나타낸다. 여기서 Ni 식각 시간은 시편을 FeCl
3 식각액에 침지한 후 SiO
2 보호층과 사파이어 공여 기판이 분리되는 시점으로 정의하였다. Ni 희생층의 식각 시간은 400°C 열처리 조건에서 72–77분으로 가장 짧게 나타났으며, 550°C 및 700°C 열처리 조건에서는 각각 87–99분 및 82–95분으로 증가하였다. 즉, 열처리 온도가 증가함에 따라 Ni 희생층 제거에 필요한 시간이 전반적으로 증가하는 경향을 보였다.
Ni 희생층의 식각 시간 증가는 열처리 이후 Ni 표면 또는 Ni/SiO2 계면 상태 변화와 관련될 수 있다. 고온 공기 분위기에서 열처리가 진행되면 Ni 표면 및 계면에서 산화가 발생할 수 있으며, Ni 산화물 또는 열처리로 인해 변화된 계면 구조는 FeCl3 식각액의 접근성과 반응성을 저하시킬 수 있다. 또한 본 공정에서는 식각액이 SU-8 지지층에 형성된 식각용 개구부를 통해 측면 방향으로 침투하여 Ni 희생층을 제거하므로, 열처리 후 계면 접착력 증가 또는 국부적인 식각 불균일성이 발생할 경우 SiO2/사파이어 계면의 분리 시간이 증가할 수 있다. 따라서 Ni 식각 시간은 단순한 Ni 두께뿐만 아니라 열처리 온도에 따른 계면 상태, 산화 정도, 식각액 확산 경로의 영향을 함께 받는 것으로 판단된다.
3.2 전사 대상체의 전사 수율 분석
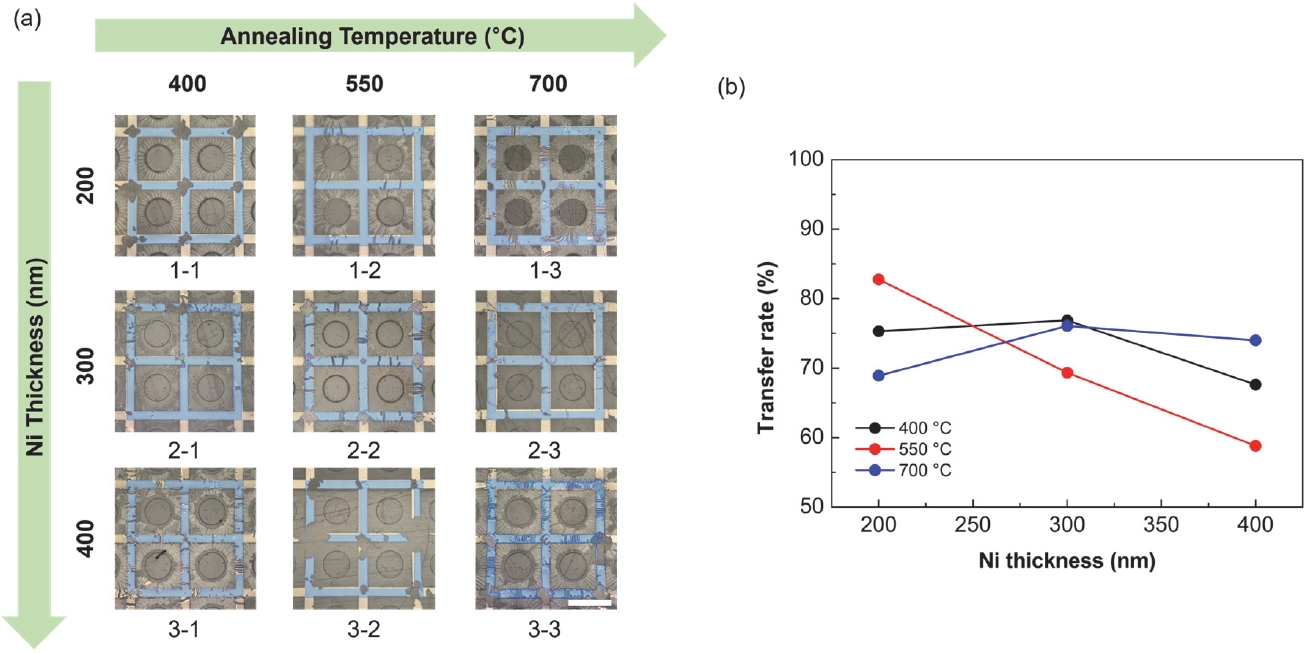
그림 4는 서로 다른 Ni 희생층 두께 및 열처리 온도 조건에서 제작된 전사 대상체를 유연 수용 기판으로 전사한 후의 광학 현미경 이미지와 전사 수율을 나타낸다. 본 연구에서 전사 수율은 이미지 분석을 통해 계산하였다. 구체적으로, 4개의 식각용 개구부를 둘러싸는 Ti 격자 패턴의 사각형 둘레 영역을 기준으로 하였으며, 전사 후 해당 Ti 격자 패턴이 유연 수용 기판 위에 온전하게 유지된 면적을 전체 기준 면적으로 나누어 산출하였다.
그림 4(a)에서 확인할 수 있듯이, 모든 공정 조건에서 SU-8 유연 지지층, Ti 소자 모사층 및 SiO
2 보호층으로 구성된 전사 대상체가 유연 수용 기판으로 전사되었다. 다만 공정 조건에 따라 전사된 Ti 격자 패턴의 연속성 및 면적 유지율에는 차이가 나타났다. 일부 조건에서는 Ti 격자 패턴의 부분적 손상, 국부적 박리 및 불완전 전사 영역이 관찰되었으며, 이는 희생층 식각 균일성 및 전사 과정에서의 기계적 안정성 차이에 기인한 것으로 판단된다.
그림 4(b)에 나타낸 전사 수율은 전체적으로 58.81–82.76% 범위로 나타났다. Ni 두께가 200 nm인 경우, 전사 수율은 400, 550, 700°C 조건에서 각각 75.31, 82.76, 68.91%로 나타났으며, 전체 조건 중 200 nm Ni / 550°C 조건에서 가장 높은 전사 수율을 보였다. 특히 400°C 대비 550°C 조건에서 전사 수율이 향상된 것은 열처리에 의한 박막 잔류응력 완화가 전사 대상체의 기계적 안정성 향상에 일부 기여했기 때문일 가능성이 있다. 실제로 Ni 박막의 열처리에 따른 잔류응력 완화가 보고된 바 있으며, 이러한 응력 완화는 PDMS 스탬프 기반 박막 박리 및 전사 과정에서 발생할 수 있는 균열이나 국부 손상을 감소하는 방향으로 작용할 수 있다 [
15]. Ni 두께가 300 nm인 경우에는 400, 550, 700°C 조건에서 각각 76.87, 69.35, 76.08%의 전사 수율을 보였다. Ni 두께가 400 nm인 경우에는 각각 67.62, 58.81, 73.99%로 나타났으며, 특히 400 nm Ni / 550°C 조건에서 가장 낮은 전사 수율을 보였다. 이는 200 nm Ni 조건과 달리, Ni 희생층 두께가 300 nm로 이상으로 증가한 경우에는 550°C 열처리에 따른 잔류응력 완화 효과만으로 전사 수율 변화를 설명하기 어렵고, Ni 두께 증가에 따른 추가적인 영향이 함께 작용했을 가능성을 시사한다. Ni/SiO
2/sapphire 적층 구조에서는 열처리 및 냉각 과정에서 각 층의 열팽창계수 차이에 의해 열응력이 발생할 수 있으며, 동일한 응력 수준을 가정할 경우 박막에 저장되는 탄성에너지와 계면 손상의 구동력은 박막 두께가 증가할수록 커질 수 있다 [
16,
17]. 따라서 Ni 희생층이 두꺼워질수록 전사 대상체 내 균열, 변형 또는 국부 박리 가능성이 증가하여 전사 수율 저하에 기여했을 가능성이 있다.
또한 전체적인 경향을 보면, Ni 희생층의 두께가 증가할수록 전사 수율은 대체로 감소하는 경향을 보였다. 이는 Ni 희생층 두께가 증가할수록 완전한 제거를 위해 더 큰 식각 부피와 긴 측면 식각 경로가 요구되기 때문으로 판단된다. 본 공정에서는 식각용 개구부를 통해 식각액이 Ni 희생층으로 침투한 후 측면 방향으로 확산되며 희생층을 제거한다. 따라서 Ni 두께가 증가하면 식각액이 제거해야 하는 금속 부피가 증가하고, 식각 중 발생하는 국부적 잔류 Ni, 식각 불균일성, 계면 응력 차이가 커질 수 있다. 이러한 요인들은 PDMS 스탬프를 이용한 박리 과정에서 전사 대상체의 국부적 손상 또는 불완전 전사를 유발하여 전사 수율 저하로 이어질 수 있다.
다만 본 연구에서 전사 수율은 Ni 두께 또는 열처리 온도에 대해 단순한 단조 경향을 보이지 않았다. 특히 700°C 조건에서는 550°C 조건과 달리 Ni 두께 증가에 따른 전사 수율 감소 경향이 명확하게 나타나지 않았다. 이는 고온 열처리 조건에서 Ni 희생층의 표면 및 계면 산화, SiO2 보호층의 치밀화, 식각성 저하 및 계면 상태 변화와 같은 추가적인 요인이 함께 작용했기 때문으로 판단된다. 따라서 본 연구에서는 Ni 두께와 열처리 온도에 따른 전사 수율 변화를 단일 원인으로 해석하기보다는, 잔류응력 완화, 열응력에 따른 저장 탄성에너지 변화, 식각 균일성 및 고온 열처리에 따른 계면 상태 변화가 복합적으로 작용한 결과로 해석하였다
또한 열처리 온도 역시 전사 수율에 영향을 미치는 것으로 확인되었다. 앞서
그림 3에서 확인한 바와 같이, 열처리 온도가 증가함에 따라 SiO
2 식각 속도는 감소하였으며, Ni 희생층 제거 시간 역시 400°C 조건에 비해 고온 열처리 조건에서 대체로 증가하였다. 이는 희생층 제거 자체가 불가능해졌다는 의미라기보단, 구조체를 분리하기 위해 더 긴 Ni 식각 시간이 요구된다는 것을 의미한다. 이 경우 Ni이 먼저 제거된 영역과 아직 잔류한 영역이 공존하는 시간이 증가할 수 있으며, FeCl
3 용액 내에서 부분적으로 분리된 전사 대상체가 장시간 유지되면서 국부 변형, 불완전 전사 또는 손상 영역이 발생할 가능성이 높아질 수 있다. 다만, 전사 수율은 열처리 온도에 따른 뚜렷한 경향을 나타내지 않았으며, 이는 전사 수율이 식각 특성뿐만 아니라 지지층의 기계적 안정성, 스탬프/전사 대상체/수용 기판 사이의 계면 접착 및 박리 조건에 의해 복합적으로 결정되기 때문으로 판단된다 [
8,
9,
18].
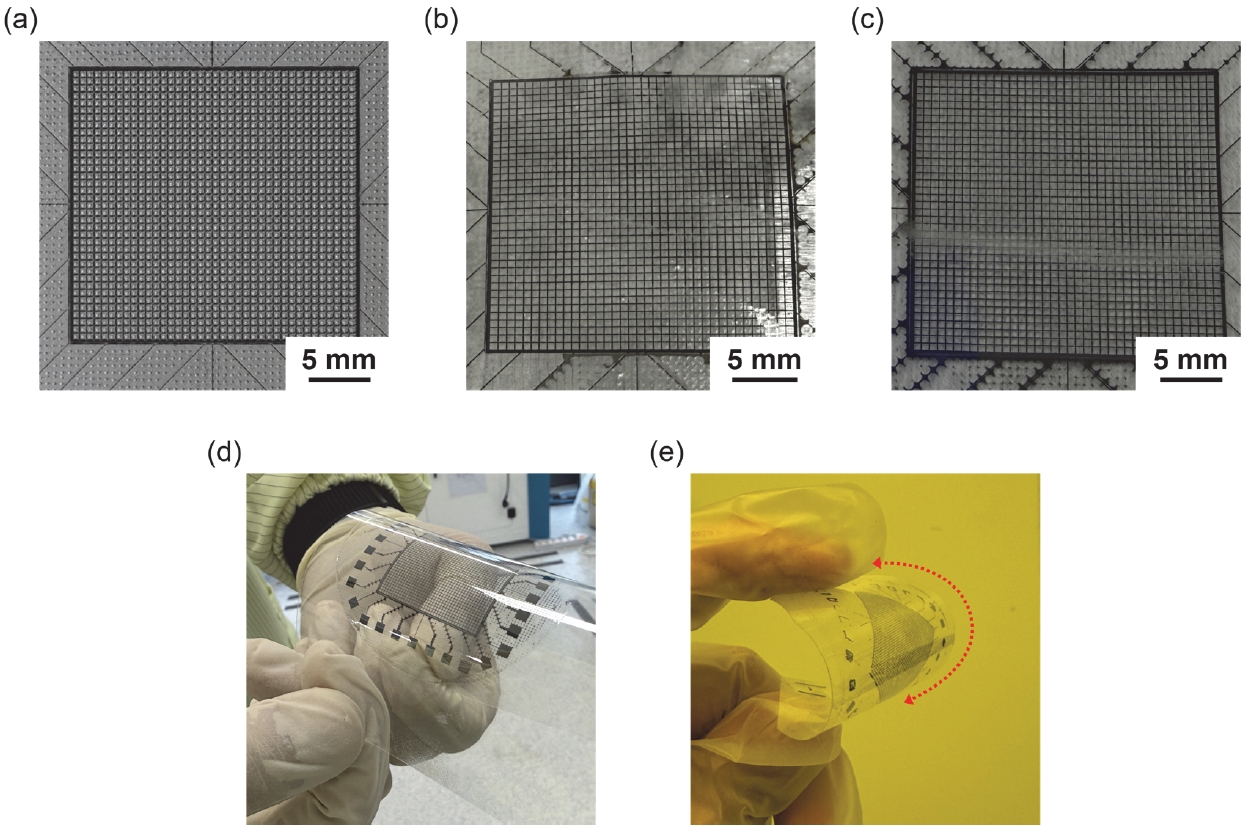
그림 5는 제안한 Ni 희생층 기반 전사 공정을 통해 제작된 전사 대상체의 전사 과정을 나타낸다.
그림 5(a)는 강성 공여 기판 위에 형성된 전사 대상체를 보여주며, SU-8 지지층과 Ti 격자 패턴이 전사 영역 전반에 균일하게 형성되어 있음을 확인할 수 있다.
그림 5(b)는 Ni 희생층을 식각한 후, PDMS 스탬프를 사용하여 전사 대상체를 강성 공여 기판으로부터 박리한 직후의 상태를 나타낸다.
그림 5(c)는 전사 대상체가 점착층이 형성된 PET 유연 수용 기판 위로 전사된 결과를 보여준다. 전사 후에도 사각 격자 형태가 전반적으로 유지되었으며, 이는 Ni 희생층 제거를 통해 전사 대상체를 강성 공여 기판으로부터 분리한 뒤 유연 수용 기판으로 전사할 수 있음을 보여준다.
그림 5(d)와
(e)는 전사 대상체가 PET 유용 수용 기판으로 전사된 후, 해당 시편을 굽힌 상태에서 촬영한 사진이다. 굽힘 상태에서도 전사 대상체가 유연 수용 기판 위에서 유지되는 것을 확인하였다. 다만 본 결과는 전사 대상체의 형상 유지 여부를 시각적으로 확인한 결과이므로, 반복 굽힘에 따른 기계적 신뢰성이나 전기적 특성 변화에 대한 추가 평가가 필요하다. 이를 통해, 본 연구의 결과는 고온 열처리가 필요한 소자 모사층을 강성 공여 기판에서 제작한 후, Ni 희생층 식각을 통해 유연 수용 기판으로 전사할 수 있는 공정 가능성을 제시한다.
4 결 론
본 연구에서는 고온 열처리가 요구되는 소자층을 고분자 기반 유연 기판의 열적 한계와 분리하여 제작하기 위해, Ni 희생층을 이용한 전사 공정을 제안하였다. 강성 공여 기판인 사파이어 웨이퍼 위에 Ni 희생층, SiO2 소자 보호층, Ti 모사층 및 SU-8 유연 지지층으로 구성된 전사 대상체를 제작하였으며, 열처리 이후 FeCl3 수용액을 이용해 Ni 희생층을 제거함으로써 전사 대상체를 PET 유연 수용 기판으로 전사하였다.
Ni 희생층 두께와 열처리 온도에 따른 식각 특성을 분석한 결과, 열처리 온도가 증가함에 따라 SiO2 보호층의 BOE 식각 속도는 전반적으로 감소하였다. 400°C 열처리 조건에서는 SiO2 식각 속도가 약 6.8–6.96 nm/s로 나타났으나, 550°C에서는 4.40–4.62 nm/s, 700°C에서는 2.61–3.83 nm/s까지 감소하였다. 이는 고온 열처리에 따른 PECVD SiO2 박막의 치밀화로 인해 HF계 식각액에 대한 화학적 안정성이 증가하였기 때문으로 판단된다. 또한 Ni 희생층의 식각 시간은 400°C 조건에서 72–77분으로 가장 짧았으며, 550°C 및 700°C 조건에서는 각각 87–99분 및 82–95분으로 증가하였다. 이러한 결과는 고온 열처리 이후 Ni 표면 또는 Ni/SiO2 계면의 산화 및 계면 상태 변화가 발생하여 FeCl3 식각액의 침투성과 반응성이 저하되었음을 시사한다.
전사 수율 분석 결과, 모든 공정 조건에서 SU-8 유연 지지층, Ti 소자 모사층 및 SiO2 보호층으로 구성된 전사 대상체가 PET 유연 수용 기판으로 전사되었다. 전사 수율은 이미지 분석을 통해 산출하였으며, 4개의 식각용 개구부를 둘러싸는 Ti 격자 패턴의 사각형 둘레 영역 중 전사 후 온전하게 유지된 면적의 비율로 정의하였다. 전체 전사 수율은 58.81–82.76% 범위로 나타났으며, 200 nm Ni / 550°C 조건에서 가장 높은 전사 수율인 82.76%를 보였다. 반면, 400 nm Ni / 550°C 조건에서는 58.81%로 가장 낮은 전사 수율을 보였다. 전체적으로 Ni 희생층의 두께가 증가할수록 전사 수율은 감소하는 경향을 보였으며, 이는 두꺼운 Ni 희생층에서 제거해야하는 금속 부피와 측면 식각 경로가 증가하여 국부적 잔류 Ni, 식각 불균일성 및 계면 응력 차이가 커졌기 때문으로 판단된다.
또한 전사된 구조체는 PET 유연 수용 기판 위에서 평탄 상태뿐 만 아니라 굽힘 상태에서도 형상이 유지됨을 확인하였다. 이는 제안한 Ni 희생층 기반 전사 공정이 고온 열처리가 필요한 소자층을 강성 공여 기판에서 먼저 제작한 후, 유연 기판으로 이동시키는 공정 전략으로 활용될 수 있음을 보여준다. 다만 본 연구에서는 전사 대상체의 형상 유지와 전사 수율을 중심으로 평가하였으므로, 향후 실제 전자소자를 적용한 전기적 특성 평가와 반복 굽힘 조건에서의 기계적 신뢰성 검증이 추가적으로 필요하다.
Notes
-
감사의 글
본 논문은 2026년도 교육부 및 경상북도의 재원으로 경북 RISE센터의 지원을 받아 수행된 지역혁신중심 대학지원체계(RISE)의 결과임(2026-RISE-15-115).
-
Conflict of Interest
The authors have no conflicts of interest to declare.
-
Author Contributions
Huijin Kim: Methodology, Validation, Formal analysis, Investigation, Writing - Original Draft, Visualization.
Boseong Son: Conceptualization, Methodology, Formal analysis, Investigation, Writing - Original Draft, Visualization.
Daegang Kim: Methodology, Formal analysis, Investigation, Data Curation, Visualization.
Sungmin Lee: Methodology, Investigation, Data Curation, Validation.
Wang Yeop Lee: Methodology, Investigation, Data Curation.
Jinha Park: Investigation, Data Curation, Validation.
Kwang-Su Seong: Writing - Review & Editing, Funding acquisition.
Si-Hyun Park: Conceptualization, Resources, Writing - Review & Editing, Supervision, Project administration, Funding acquisition.
Data Availability
Data available on request from the authors.
Fig. 1.Schematic diagram of the proposed transfer process from a rigid donor substrate to a flexible receiver substrate
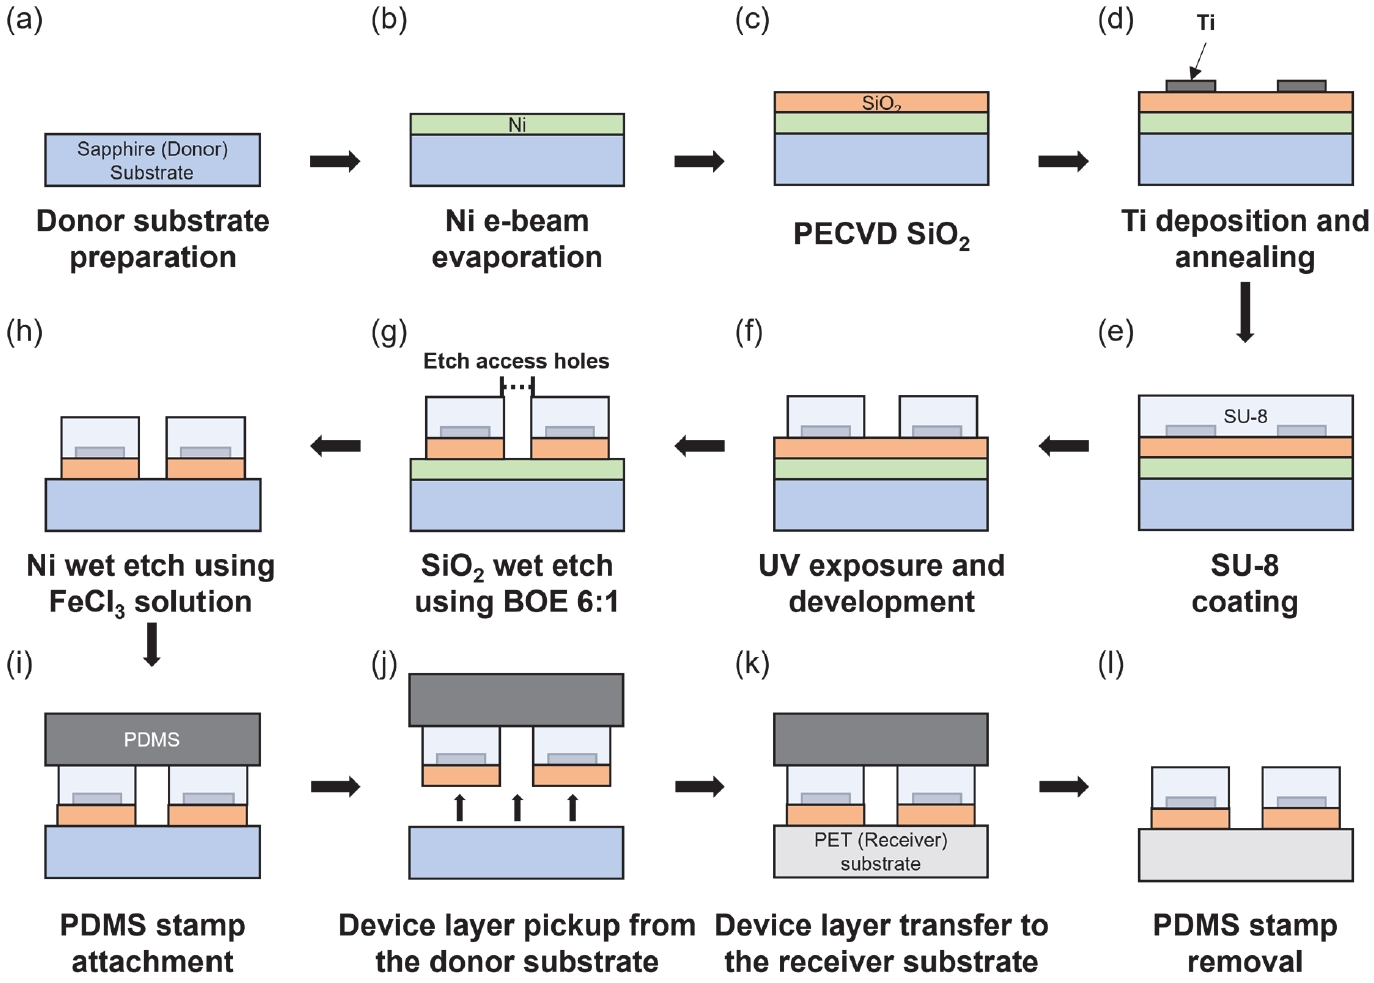
Fig. 2.Design of the transferable stack with etch-access holes and its fabricated structure: (a–c) schematic layouts of the SU-8 support layer, Ti device layer, and superimposed stack, respectively and (d) optical micrograph of the fabricated stack on a rigid donor substrate
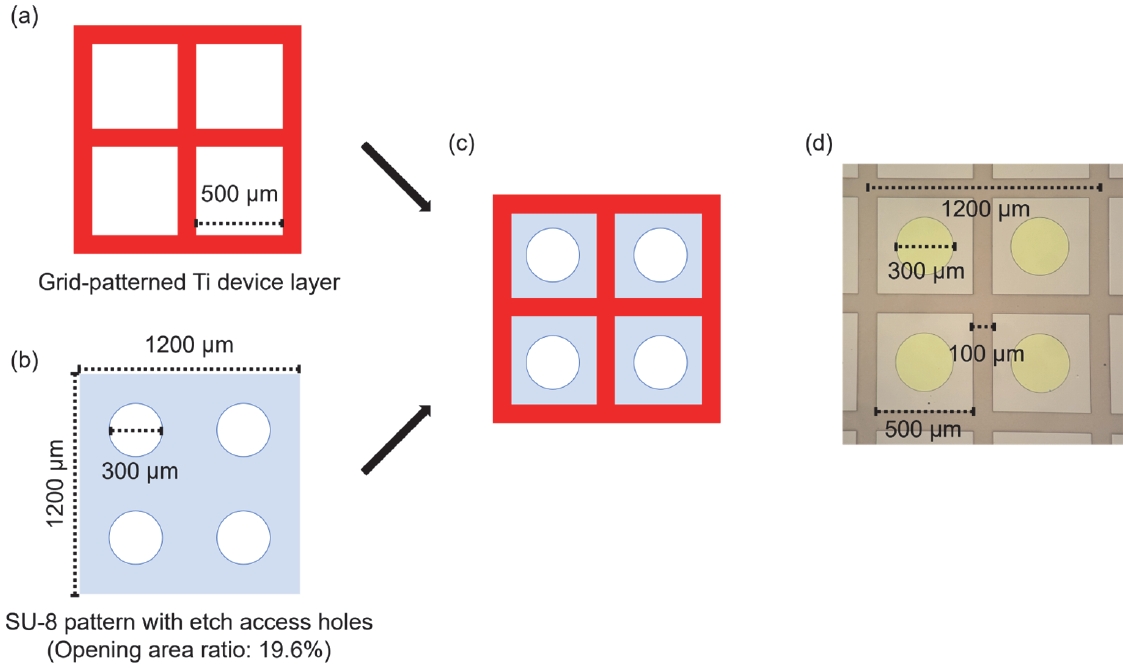
Fig. 3.Etching characteristics as functions of Ni sacrificial-layer thickness and annealing temperature: (a) SiO2 protective-layer etch rate and (b) Ni sacrificial-layer etch time
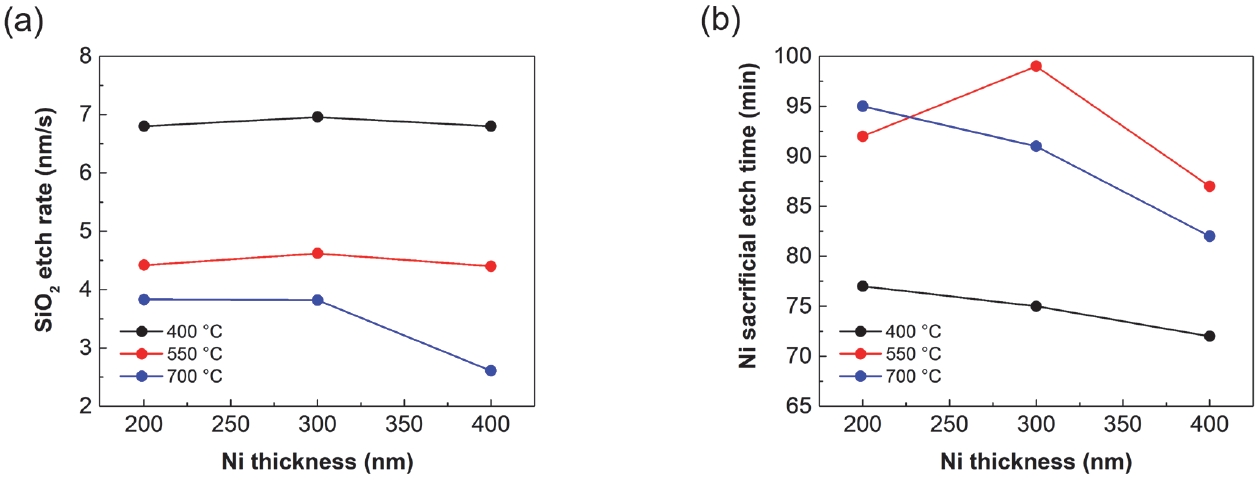
Fig. 4.Transfer result depending on Ni thickness and annealing temperature: (a) optical micrographs of the transferred stacks arranged by annealing temperature and Ni thickness. The scale bar represents 500 μm and (b) transfer yield as a function of Ni thickness at various annealing temperatures
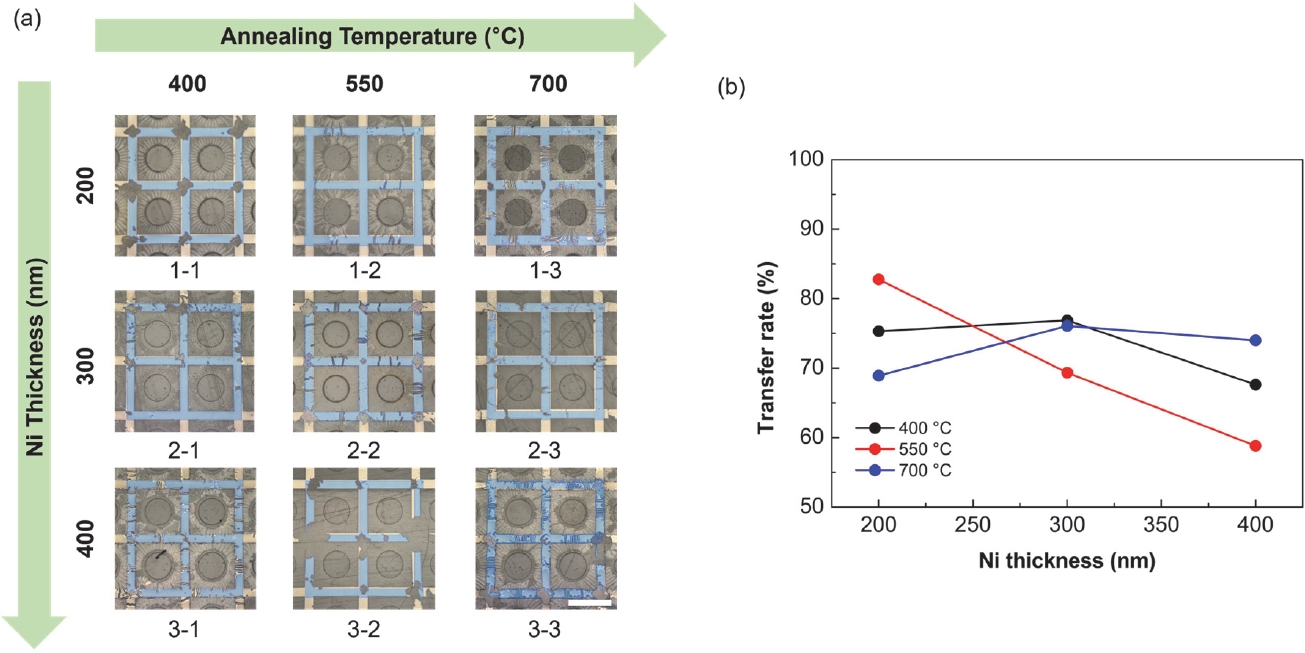
Fig. 5.Photographs of the transferable stack: (a) fabricated on the rigid donor substrate, (b) picked up by the PDMS stamp, (c) transferred onto the flexible receiver substrate, and (d-e) in a bent state
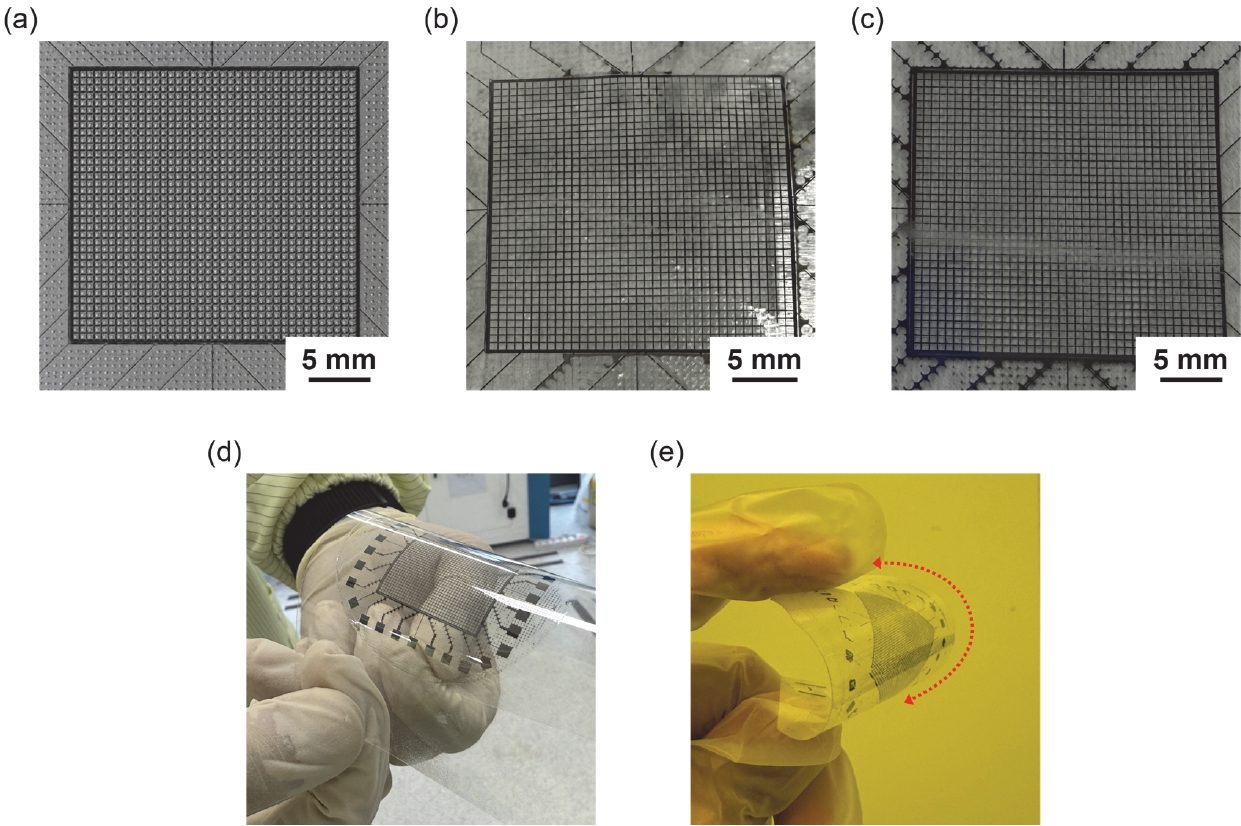
Table 1.Layers thicknesses and major fabrication conditions for each sample
Table 1.
|
Process |
Conditions |
|
(b) |
Ni e-beam evaporation |
Thickness (nm) |
200 |
300 |
400 |
|
(c) |
SiO2 PECVD |
Thickness (nm) |
400 |
400 |
400 |
|
(d) |
Ti e-beam evaporation |
Thickness (nm) |
5 |
50 |
50 |
|
(d) |
RTA |
Annealing temperature (°C) |
400 |
550 |
700 |
400 |
550 |
700 |
400 |
550 |
700 |
|
Soaking time (min) |
3 |
3 |
3 |
|
Ambient |
Air |
Air |
Air |
|
(e,f) |
SU-8 coating |
Thickness (µm) |
15 |
15 |
15 |
|
Spin speed (rpm) |
3,000 |
3,000 |
3,000 |
|
(g) |
SiO2 wet etching in BOE (6:1) |
Etch rate (nm/s) |
6.8 |
4.42 |
3.83 |
6.96 |
4.62 |
3.82 |
6.8 |
4.4 |
2.6 |
|
(h) |
Ni wet etching in FeCl3 solution |
Etch time (min) |
77 |
92 |
95 |
75 |
99 |
91 |
72 |
87 |
82 |
|
Sample No. |
1-1 |
1-2 |
1-3 |
2-1 |
2-2 |
2-3 |
3-1 |
3-2 |
3-3 |
References
- 1. X. Nan, X. Wang, T. Kang, J. Zhang, L. Dong, J. Dong, P. Xia, and D. Wei, Micromachines, 13, 1395 (2022). doi: https://doi.org/10.3390/mi13091395
- 2. A. Nag, S. C. Mukhopadhyay, and J. Kosel, IEEE Sens. J., 17, 3949 (2017). doi: https://doi.org/10.1109/JSEN.2017.2705700
- 3. M. Caironi and Y. Y. Noh, Large Area and Flexible Electronics (Wiley-VCH, Weinheim, 2015). doi: https://doi.org/10.1002/9783527679973
- 4. V. Zardetto, T. M. Brown, A. Reale, and A. Di Carlo, J. Polym. Sci. B Polym. Phys., 49, 638 (2011). doi: https://doi.org/10.1002/polb.22227
- 5. L. Petti, N. Münzenrieder, C. Vogt, H. Faber, L. Büthe, G. Cantarella, F. Bottacchi, T. D. Anthopoulos, and G. Tröster, Appl. Phys. Rev., 3, 021303 (2016). doi: https://doi.org/10.1063/1.4953034
- 6. K. Nomura, H. Ohta, A. Takagi, T. Kamiya, M. Hirano, and H. Hosono, Nature, 432, 488 (2004). doi: https://doi.org/10.1038/nature03090
- 7. J. W. Park, B. H. Kang, and H. J. Kim, Adv. Funct. Mater., 30, 1904632 (2020). doi: https://doi.org/10.1002/adfm.201904632
- 8. H. Zhou, W. Qin, Q. Yu, H. Cheng, X. Yu, and H. Wu, Nanomaterials, 9, 283 (2019). doi: https://doi.org/10.3390/nano9020283
- 9. A. Carlson, A. M. Bowen, Y. Huang, R. G. Nuzzo, and J. A. Rogers, Adv. Mater., 24, 5284 (2012). doi: https://doi.org/10.1002/adma.201201386
- 10. C. Linghu, S. Zhang, C. Wang, and J. Song, NPJ Flex. Electron., 2, 26 (2018). doi: https://doi.org/10.1038/s41528-018-0037-x
- 11. J. Liu, B. Pang, R. Xue, R. Li, J. Song, X. Zhao, D. Wang, X. Hu, Y. Lu, and L. Wang, Microsyst. Nanoeng., 6, 80 (2020). doi: https://doi.org/10.1038/s41378-020-00195-1
- 12. J. Liu, Y. C. Tai, J. Lee, K. C. Pong, Y. Zohar, and C. M. Ho, Proc. IEEE Micro Electro Mechanical Systems (IEEE, Fort Lauderdale, FL, USA, 1993), pp. 71–76. doi: https://doi.org/10.1109/MEMSYS.1993.296954
- 13. J. W. Lee, J. Sharma, N. Singh, and D. L. Kwong, J. Micromech. Microeng., 23, 075013 (2013). doi: https://doi.org/10.1088/0960-1317/23/7/075013
- 14. D. M. Knotter, J. Am. Chem. Soc., 122, 4345 (2000). doi: https://doi.org/10.1021/ja993803z
- 15. B. Sun, P. Wang, B. Ma, J. Deng, and J. Luo, Vacuum, 160, 18 (2019). doi: https://doi.org/10.1016/j.vacuum.2018.11.016
- 16. P. J. J. Forschelen, A. S. J. Suiker, and O. van der Sluis, Int. J. Solids Struct., 97-98, 284 (2016). doi: https://doi.org/10.1016/j.ijsolstr.2016.07.020
- 17. L. Karlsson, A. Hörling, M. P. Johansson, L. Hultman, and G. Ramanath, Acta Mater., 50, 5103 (2002). doi: https://doi.org/10.1016/S1359-6454(02)00365-8
- 18. C. H. Lee, J. H. Kim, C. Zou, I. S. Cho, J. M. Weisse, W. Nemeth, Q. Wang, A. C. T. van Duin, T. S. Kim, and X. Zheng, Sci. Rep., 3, 2917 (2013). doi: https://doi.org/10.1038/srep02917